
Thermal Spray
HVOF Kaplama
WC-CoCr, WC-Co ve Cr₃C₂-NiCr gibi yüksek performanslı sistemlerle aşınma ve erozyon koruması.
Detayı İncele →HVOF, PTA, Arc Spray, kaynak restorasyonu, talaşlı imalat ve hassas taşlamayı tek mühendislik akışında birleştiriyoruz. Aşınma mekanizmasını analiz ediyor, doğru malzeme sistemini seçiyor ve parçayı hedef ölçüye geri getiriyoruz.
HVOF, PTA, Arc Spray, yeniden imalat ve hassas taşlama: parçanın hasar mekanizmasından final ölçüsüne kadar süreci kısa bir filmde anlattık.
Teknolojiyi parçaya zorlamak yerine; aşınma, darbe, sıcaklık, korozyon ve tolerans ihtiyacına göre proses seçiyoruz.
Abrasif, adhesif ve yüksek temas yükü kaynaklı malzeme kaybı.
02Partikül, slurry veya yüksek hızlı akış nedeniyle yüzey kaybı.
03Kimyasal ortam, sıcaklık ve aşınmanın birlikte etkilediği yüzeyler.
04Mil, yatak, seal alanı ve kritik geometrilerin ölçüsel restorasyonu.
Kaplama, kaynak, işleme ve taşlamayı aynı proje içinde birleştirerek parçayı yalnızca kaplamıyor; yeniden kullanılabilir hale getiriyoruz.
WC-CoCr, WC-Co ve Cr₃C₂-NiCr gibi yüksek performanslı sistemlerle aşınma ve erozyon koruması.
Detayı İncele →
NiCrBSi, Stellite ve tungsten karbür kompozitlerle kalın, metalurjik bağlı sert dolgu çözümleri.
Detayı İncele →
Kazan, büyük yüzey ve ölçü restorasyonu uygulamalarında hızlı metalik sprey çözümleri.
Detayı İncele →
Tersine mühendislik, kaynak restorasyonu, talaşlı imalat ve hassas taşlama ile kritik parçaların yeniden üretimi.
Detayı İncele →Her proje; parçanın çalışma koşulu, aşınma mekanizması, ana malzemesi ve son ölçü gereksinimi birlikte değerlendirilerek planlanır.
UMEK'i TanıyınProses ve malzeme seçimi çalışma koşuluna göre yapılır.
Kaplama, kaynak, işleme ve taşlama aynı proje akışında.
HVOF, PTA, Arc Spray ve kaynak restorasyonu seçenekleri.
Kaplama sonrası final tolerans ve yüzey kalitesi odaklı işleme.
Twin Wire Arc Spray güç ünitesini kendi atölyemizde üretiyoruz.
Robotik kaplama hareket alanı 7 m; uzun mil ve silindirler tek parça halinde kaplanabilir.
Gerçek parça fotoğrafları ve uygulama odaklı proses bilgileriyle farklı sektörlerdeki çözüm yaklaşımımızı inceleyin.
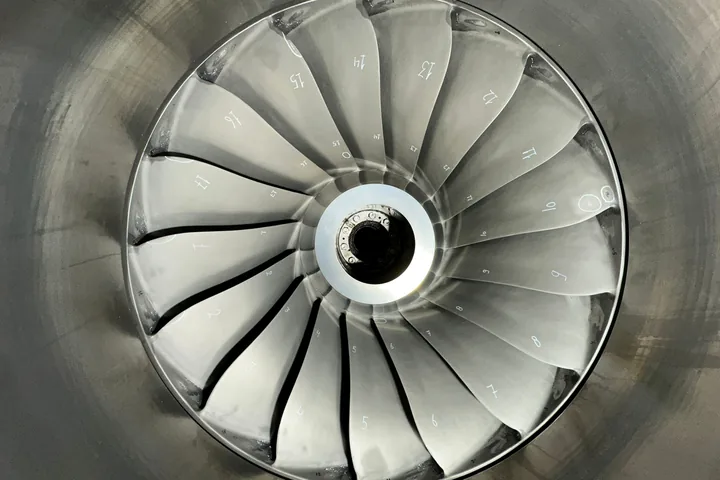
Erozyon ve kavitasyona maruz türbin yüzeylerinde geometri restorasyonu ve yüzey mühendisliği.
Projeyi İncele →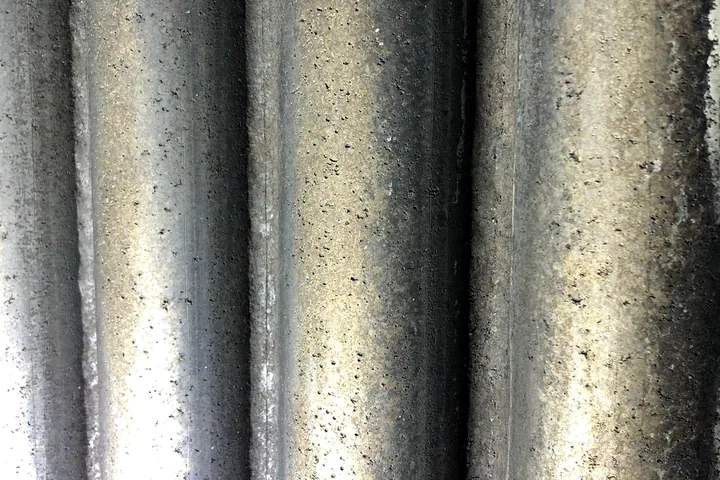
Erozyon etkisi altındaki kazan borularına Arc Spray tabanlı saha koruma sistemi.
Projeyi İncele →
Sıvı çinko ortamında çalışan merdanenin WC-CoCr kaplama ve final işleme ile restorasyonu.
Projeyi İncele →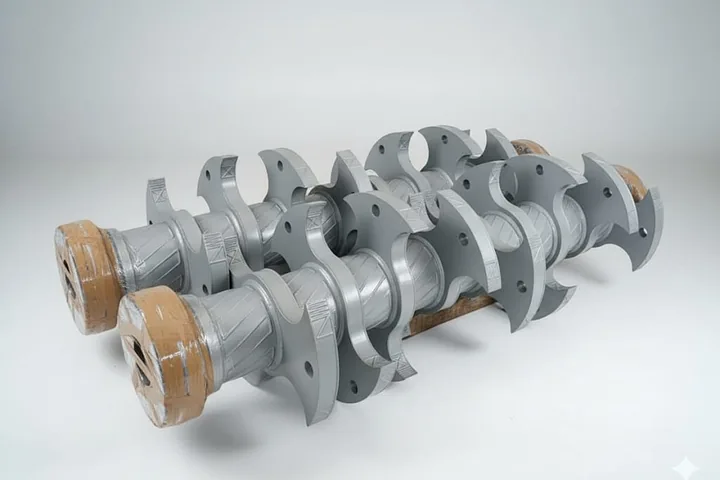
Şaft ve bıçak geometrilerinin kaynak restorasyonu ve aşınma bölgelerinin sert dolgu ile yenilenmesi.
Projeyi İncele →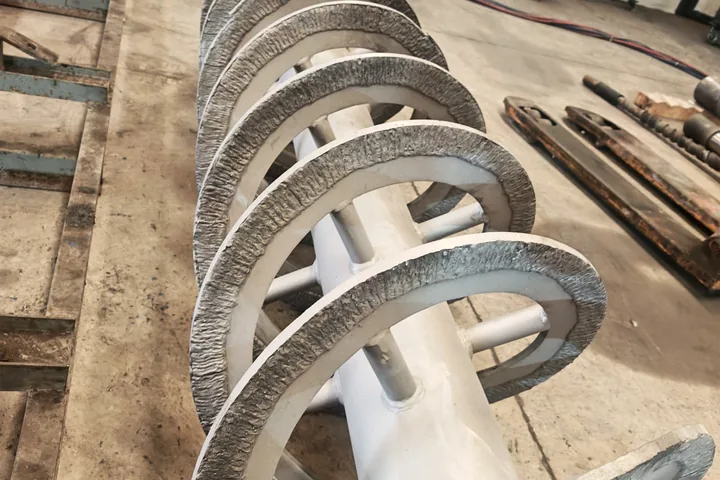
Aşınan helezon kanatlarının profil restorasyonu ve çalışma bölgesine özel sert dolgu.
Projeyi İncele →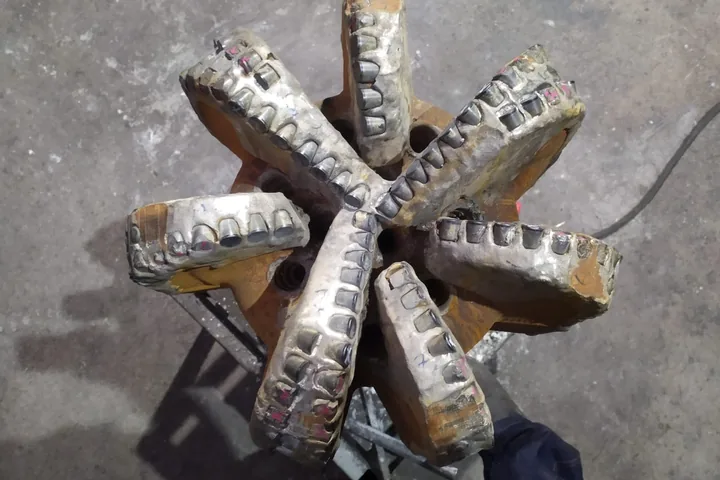
Gövde ve insert bölgelerinin tekrar servise hazırlanmasına yönelik drilling tool repair uygulaması.
Projeyi İncele →Robotik kaplamadan final taşlamaya kadar kritik operasyonları Ankara tesisimizde yönetiyoruz.
DJ2700 tabanlı HVOF prosesleri ve robotik parça hareketi.
Otomasyonlu sert dolgu ve aşınma yüzeyi yenileme uygulamaları.
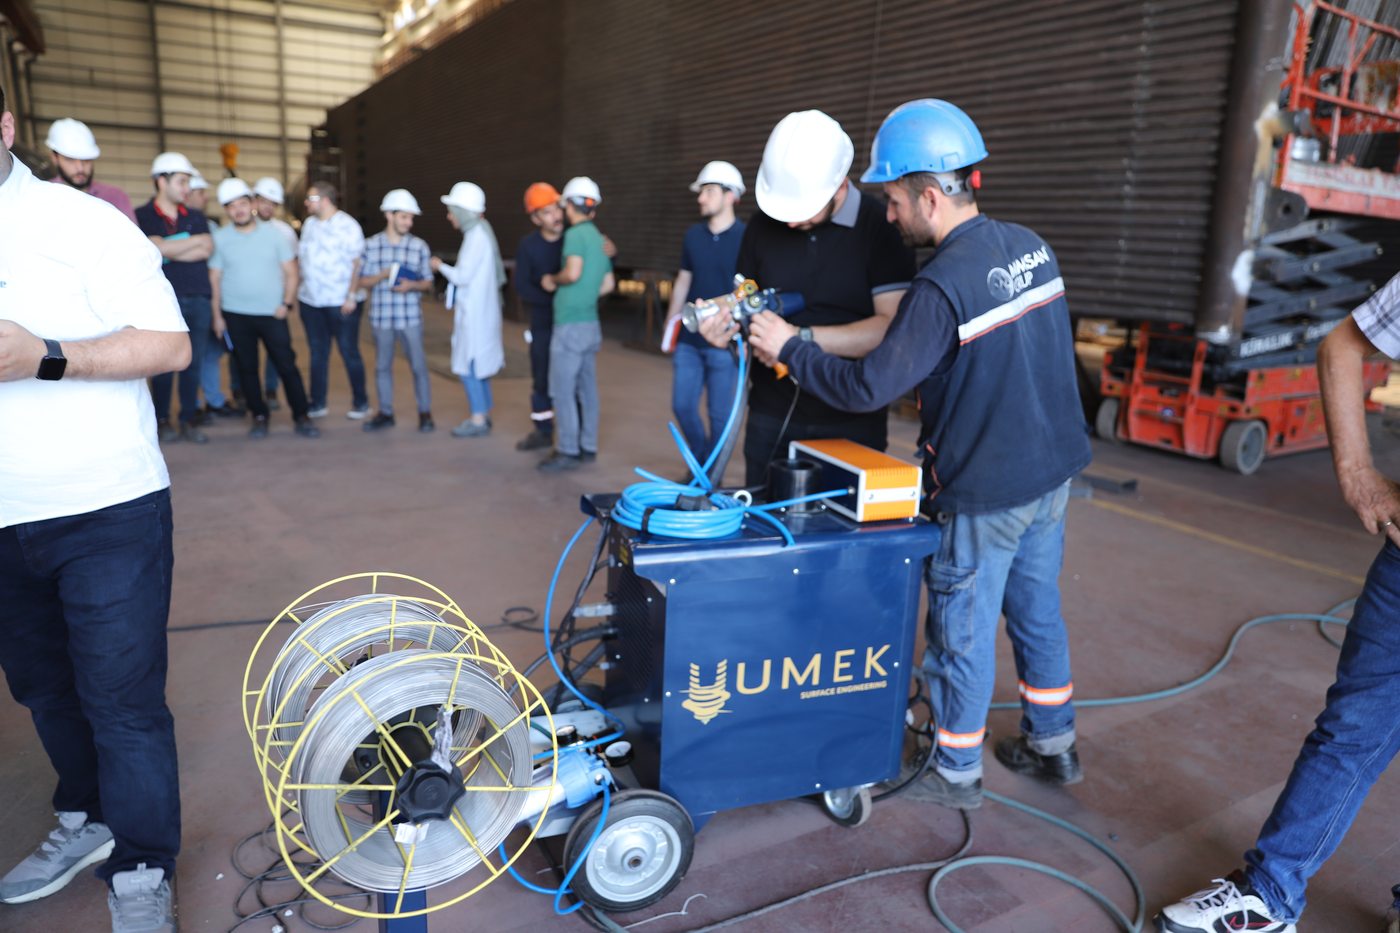
Atölye ve saha uygulamalarına uygun metalik sprey altyapısı.

Kaplama sonrası final ölçü, tolerans ve yüzey pürüzlülüğü kontrolü.
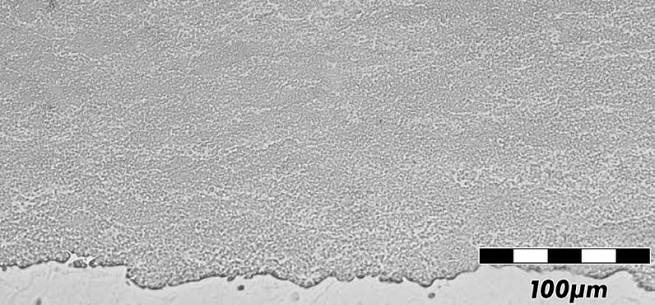
Kontrol planı proje gereksinimine göre belirlenir. Boyutsal kontrol, kaplama kalınlığı, sertlik, yüzey pürüzlülüğü ve mikroyapı değerlendirmeleri üretim akışının parçasıdır.
Teknik resmi bulunmayan, artık üretilmeyen veya uzun termin süreleriyle tedarik edilen kritik parçaları ölçüyor, yeniden modelliyor ve uygun olduğunda aşınma bölgelerini çalışma koşuluna özel kaplama veya sert dolgu sistemleriyle geliştiriyoruz.
Farklı sektörlerde global ve yerel üreticilere yüzey mühendisliği, tamir ve remanufacturing hizmetleri sunuyoruz.
Bakım ve satın alma ekiplerinin proses seçerken en sık sorduğu teknik soruları, tablolar ve karar kriterleriyle açıklıyoruz.
Ağır sanayi, kalın dolgu, darbe ve maliyet açısından gerçek seçim kriterleri.
Proses EkonomisiMIG/MAG, PTA ve lazer cladding hangi işte gerçekten avantaj sağlar?
HVOF MalzemeSıcaklık, aşınma ve korozyon koşuluna göre seçim.
Co-baseAşınma, darbe, galling ve sıcaklık için doğru alaşım.
Ni-base625, 617 ve 718 aynı amaç için kullanılmaz.
KarşılaştırmaBağ mekanizması, kalınlık ve kullanım senaryosu açısından seçim.
MalzemeAşınma ve korozyon koşullarına göre karbür sistemi seçimi.
Final İşlemeTolerans, pürüzlülük ve fonksiyonel yüzey gereksinimleri.
Tungsten karbür (WC-Co) kaplama, bir parçanın yüzeyine termal sprey yöntemiyle (HVOF) uygulanan, çok yüksek sertlik ve aşınma direnci sağlayan bir kaplama türüdür. Sondaj ekipmanları, PDC bit gövdeleri, pompa milleri, valf sıralı yüzeyleri, hidrolik silindirler ve aşındırıcı akışkanla temas eden her türlü endüstriyel parçada kullanılır.
HVOF (Yüksek Hızlı Oksijen-Yakıt), toz halindeki alaşımı çok yüksek hızda ve nispeten kontrollü sıcaklıkta püskürterek yoğun, düşük gözenekli bir kaplama üretir; tungsten karbür gibi yüksek performans alaşımları için tercih edilir. Arc Spray ise iki tel elektrot arasında oluşan ark ile ergiyen metali püskürtür; daha ekonomik ve hızlıdır, büyük yüzeylerde boyutsal onarım ve orta seviye aşınma/korozyon koruması için uygundur.
PTA (Plazma Transfer Ark), termal sprey yöntemlerine göre çok daha kalın kaplama katmanları (tipik olarak 2-8 mm) ve ana malzemeyle metalurjik olarak kaynaşmış, düşük seyrelme oranlı bir bağ gerektiren durumlarda tercih edilir. Ağır darbe ve aşınmaya maruz kalan valf oturma yüzeyleri, kesme ekipmanları ve büyük çaplı millerin dolgu/onarımında kullanılır.
Evet. UMEK'in temel iş alanı; aşınmış veya hasarlanmış endüstriyel parçaların sert dolgu (hardfacing), kaynak kaplama ve termal sprey yöntemleriyle tamir, bakım, revizyon ve yenilenmesidir. Tesisimizde yapılan sabit uygulamaların yanı sıra, saha ekibimizle mobil olarak fırın ve bilyalı değirmen gibi büyük ekipmanların yerinde revizyonunu da gerçekleştiriyoruz.
UMEK; hidroelektrik santralleri (Pelton/Francis türbin parçaları), petrol & gaz (sondaj ekipmanı, PDC bit, boru hattı ekipmanları), madencilik, demir-çelik (haddehane silindirleri), enerji üretimi, geri dönüşüm ve kağıt/ambalaj sektörlerine yüzey kaplama ve kaynak hizmeti sunmaktadır.
Nihai kalınlık, parçanın çalışma koşullarına (aşınma tipi, darbe, korozif ortam) göre mühendislik hesabıyla belirlenir; kaplama sonrası taşlama payı düşülerek istenen toleransa CNC taşlama ile ulaşılır. Tipik uygulamalarda taşlama payı 100-500 mikron arasında değişir ve bu, teklif aşamasında parça bazında hesaplanır.
Teknik çizim veya numune parça bilgisi eksiksiz ulaştığında, standart uygulamalar için genellikle 24-48 saat içinde fiyat ve teslim süresi içeren bir teklif hazırlanır. Karmaşık veya yeni geliştirme gerektiren projelerde bu süre mühendislik değerlendirmesi için uzayabilir.
Fotoğraf veya teknik çizimi gönderin. Teknik ekibimiz çalışma koşulunu değerlendirerek uygun proses ve malzeme sistemini önersin.