Kırıcı Revizyonu ve Sert Dolgu
Çekiçli, darbeli, çeneli ve merdaneli kırıcılarda aşınan rotor, çekiç, çene ve astarları yenisini almadan geometrisine geri getiriyor, darbeye dayanıklı sert dolgu ile ömrünü uzatıyoruz.
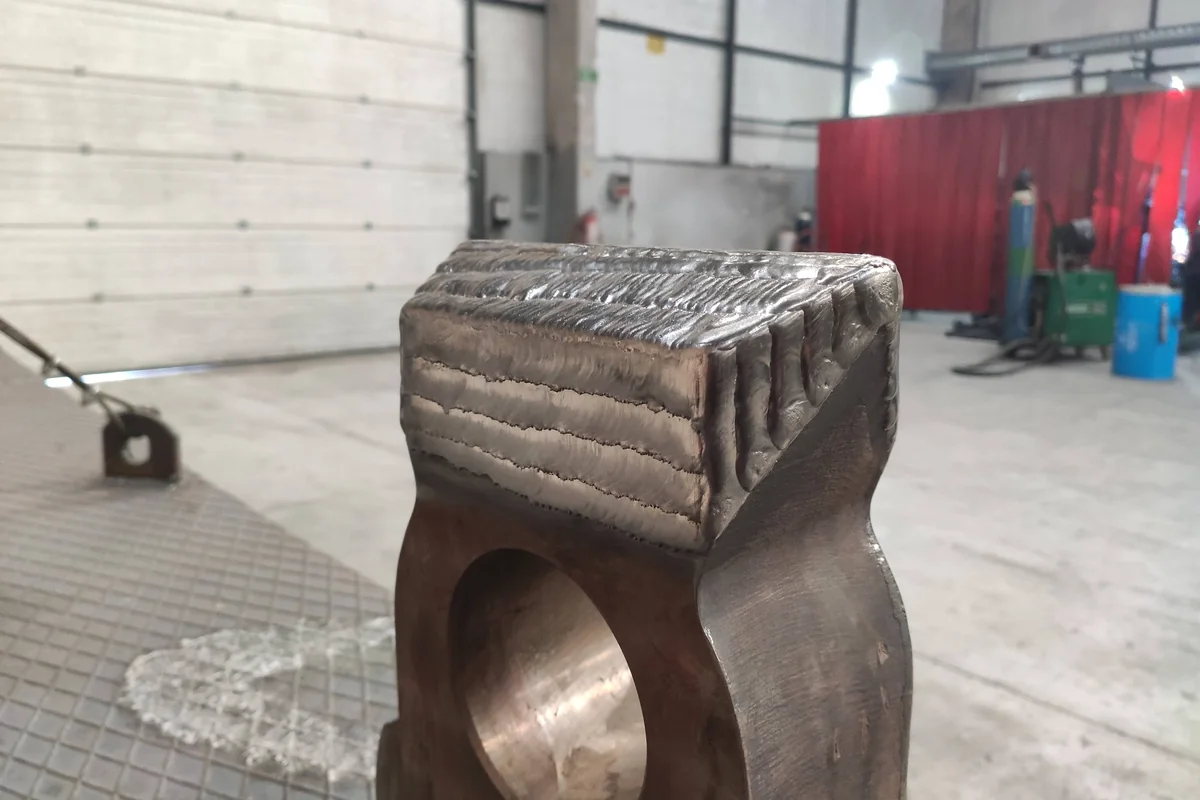
Belirtiler
- Çekiç ve bıçak boyunun kısalması, çıkış tane boyutunun büyümesi
- Rotor diskleri ve çekiç pim deliklerinde ovalleşme
- Çene ve astar profilinin düzleşmesi, kapasite düşüşü
- Sert dolguda çapraz çatlak ve parça kopması
- Ağırlık kaybına bağlı titreşim
Tipik Parçalar
Rotor ve gövde gibi büyük parçalar yenisinin bir kısmı maliyetle ve çok daha kısa sürede yeniden kullanılabilir. Doğru tampon katman ve alaşım seçildiğinde revize parça çoğu zaman orijinalinden uzun dayanır.
Hangi Durumda Hangi Proses?
Darbe arttıkça tokluğu yüksek alaşımlar ve tampon katman önem kazanır; abrazyon baskınsa karbür oranı artırılır.
| Çözüm | Malzeme Sistemi | Tipik Kalınlık | Ne Zaman Doğru Seçim? |
|---|---|---|---|
| Tampon katman + sert dolgu | Tok tampon + krom karbür / kompleks karbür | 3–10 mm | Orta–yüksek darbe; çekiç, pala, çene, astar |
| PTA sert dolgu | NiCrBSi + tungsten karbür | 1,5–4 mm | Düşük–orta darbe, yüksek abrazyon; bıçak kenarları, merdane gövdesi |
| Kaynak restorasyonu + işleme | Ana malzemeye uygun dolgu | Kayba göre | Rotor diski, pim deliği, mil ve yatak yerlerinin ölçüye getirilmesi |
| Manganlı çelik onarımı | Mangan çeliğine uygun östenitik dolgu | Kayba göre | Mangan çelik çene ve çekiçlerde, düşük ısı girdisiyle |
Değerler tipik aralıklardır; kesin seçim parça, ana malzeme ve çalışma koşulu görüldükten sonra yapılır.
Revizyon Adımları
- Giriş kontrolü: ölçü, ağırlık, çatlak muayenesi (manyetik parçacık / penetrant).
- Ana malzeme tespiti: kıvılcım ve sertlik kontrolü; ön ısıtma ve kaynak prosedürü seçimi.
- Hazırlık: çatlaklı ve yorulmuş dolguların sökülmesi, oluk açma.
- Dolgu: tampon katman ve sert dolgu; çekiçlerde ağırlık eşleştirme.
- Final: gerekli yüzeylerin işlenmesi, ölçüm raporu ile teslim.
Çekiçleri set halinde ve ağırlık eşleştirerek dolduruyoruz
Rotor üzerindeki çekiçler arasındaki ağırlık farkı titreşimin en sık nedenidir. Dolgu sonrası çekiçleri tartarak eşleştiriyor, karşılıklı pozisyonlara yerleştirilecek setleri işaretliyoruz.
Sık Sorulanlar
Kırıcı çekiçleri kaç kez dolgu yapılabilir?
Ana malzeme ve kesit uygunsa birden fazla kez. Her dolgu öncesi çatlak kontrolü yapılır, çekiçler ağırlık eşleştirilerek teslim edilir.
Kırıcı rotorunu yerinde (sahada) revize edebiliyor musunuz?
Uygun durumlarda saha ekibimizle yerinde kaynak tamiri ve sert dolgu yapıyoruz. İşleme gerektiren rotor ve mil revizyonları atölyede yapılır.
Revizyon ne kadar sürer?
Parçanın boyutuna ve hasarına göre değişir; fotoğraf ve ölçüleri gönderdiğinizde süreyi teklifle birlikte bildiriyoruz.
Manganlı çelik çeneler doldurulabilir mi?
Evet, ancak düşük ısı girdisi ve mangan çeliğine uygun dolgu ile. Yanlış prosedür gevrekleşmeye yol açar; bu yüzden önce malzemeyi doğruluyoruz.
Parçanız İçin Hemen Konuşalım
Hasarlı bölgenin fotoğrafını çekin, mail ya da WhatsApp ile gönderin; ya da doğrudan arayın. Telefonda uygun prosesi ve kabaca süre bilgisini aynı görüşmede netleştiririz.
- Hasarlı bölgenin yakın ve genel fotoğrafı
- Çap / boy veya teknik resim
- Çalışma ortamı ve parçanın ne kadar sürede aşındığı