Наши услуги
Термическое напыление, износостойкая наплавка и прецизионное шлифование — инженерное решение для каждой изношенной детали.
Мы разделяем технологию, восстановление, применение и материал
Правильное решение начинается с определения механизма повреждения, а уже затем — с выбора процесса и системы материалов.
Технологии инженерии поверхности
HVOF-напылениеPTA-наплавкаЭлектродуговая металлизацияНаплавка и износостойкое упрочнениеРемонт и изготовление
Прецизионное шлифованиеРеверс-инжинирингИзготовление новых деталейРемонт на местеСпециальные применения
Ремонт PDC-долот и бурового инструментаЗащита котельных трубВосстановление валков линий цинкованияРемонт шнеков экструдеровСистемы покрытий и наплавочных материалов
WC-CoCr / WC-CoCr3C2-NiCrNiCrBSiInconel / StelliteHVOF-напыление
HVOF (High Velocity Oxygen Fuel) — метод термического напыления, при котором порошок металлического или карбидного сплава нагревается в камере сгорания и со сверхзвуковой скоростью наносится на поверхность. Благодаря низкой пористости и высокой прочности сцепления он является отраслевым стандартом для высокоэффективных покрытий, таких как карбид вольфрама (WC-Co-Cr).
Типичные области применения: валы насосов, гидроцилиндры, поверхности арматуры, прокатные валки, компоненты турбин.
PTA-наплавка
PTA — метод износостойкой наплавки, при котором присадочный сплав в виде порошка или проволоки расплавляется плазменной дугой и металлургически сплавляется с основным металлом. По сравнению с методами термического напыления он обеспечивает значительно более толстые слои при низкой степени перемешивания и применяется для деталей, подверженных сильным ударным нагрузкам и износу.
Типичные области применения: уплотнительные поверхности арматуры, режущее оборудование, наплавка валов большого диаметра, упрочнение корпусов PDC-долот.
Электродуговая металлизация
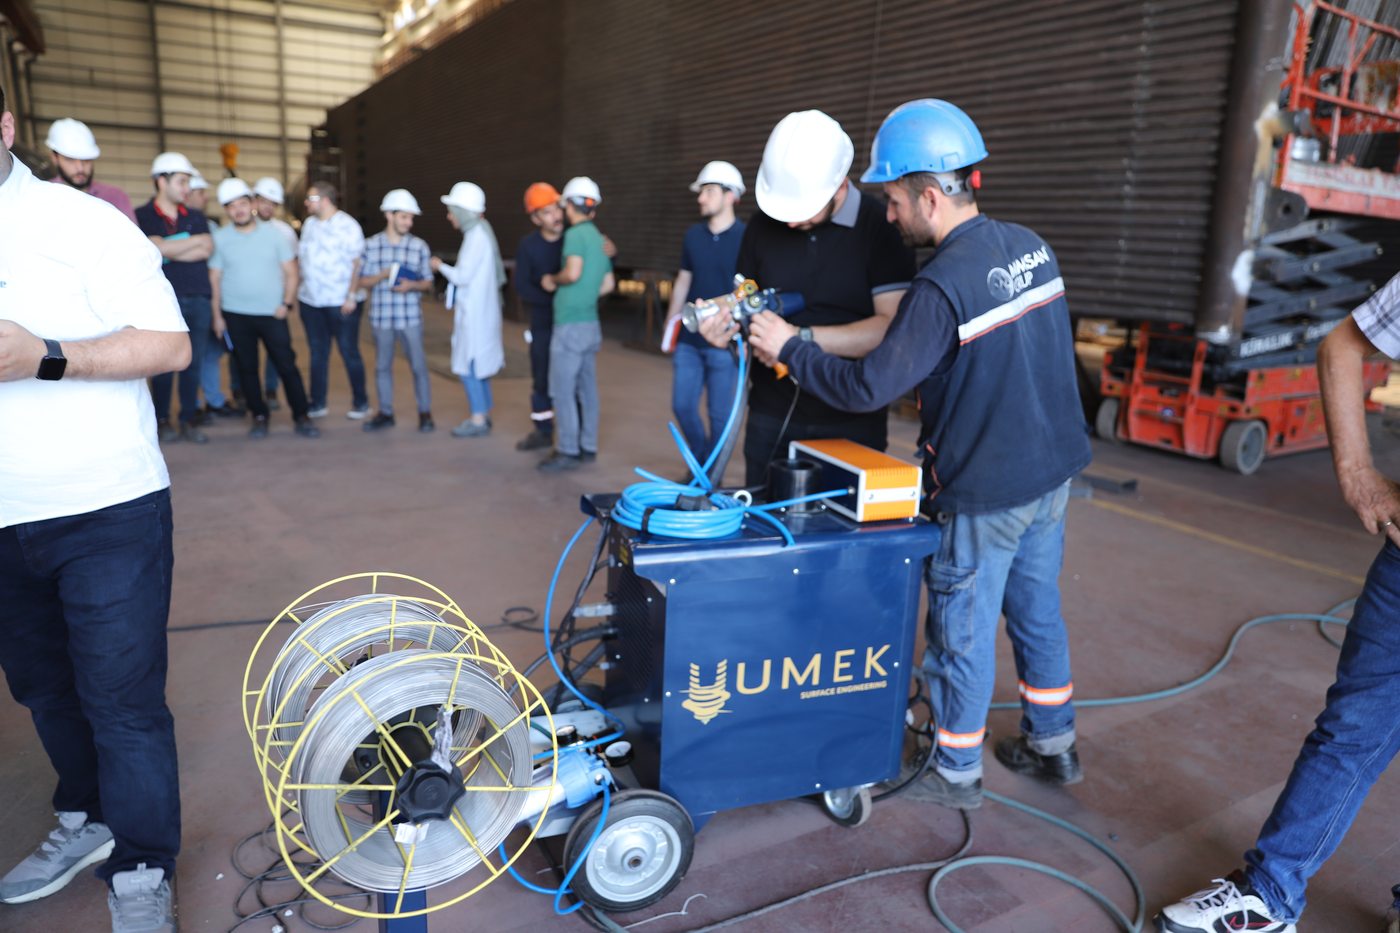
Принцип электродуговой металлизации: металл, расплавленный электрической дугой между двумя проволочными электродами, распыляется сжатым воздухом на поверхность детали. Благодаря экономичности и высокой производительности нанесения метод применяется для размерного восстановления и антикоррозионной защиты больших поверхностей. UMEK собственными инженерными силами проектирует и производит источники питания для двухпроволочной электродуговой металлизации (Twin Wire Arc Spray) — мы не только используем эти системы на собственном производстве, но и поставляем их заинтересованным компаниям, выполняем монтаж на месте и обучение операторов.
Типичные области применения: размерное восстановление, антикоррозионные покрытия, ремонт валов и корпусов большого диаметра. Кроме того — продажа, монтаж и обучение по установкам электродуговой металлизации собственного производства для OEM-компаний.
Покрытия из карбида вольфрама
Выбор материала не зависит от выбора процесса. UMEK подбирает системы WC-CoCr, WC-Co, Cr3C2-NiCr, NiCrBSi, Inconel, Stellite, а также нержавеющие и высоколегированные материалы для процессов HVOF, PTA, электродуговой металлизации и наплавки с учётом рабочей температуры, механизма износа, коррозионной среды и ударной нагрузки.
Критерии выбора: абразивный износ, эрозия, коррозия, рабочая температура, ударная нагрузка и требуемая финишная поверхность.
Восстановление PDC-долот
Изношенные PDC-долота (поликристаллический алмазный композит) восстанавливаются путём ремонта поверхности корпуса, установки твердосплавных вставок и коррекции профиля; рабочая поверхность головки упрочняется покрытием из карбида вольфрама, что продлевает срок службы.
Типичные области применения: восстановление PDC-долот, используемых в нефтегазовом бурении.

Прецизионное шлифование
После напыления детали доводятся до заданной окончательной толщины и шероховатости поверхности шлифованием на станках с ЧПУ. На нашем производстве в Анкаре обеспечивается контроль допусков на микронном уровне даже для деталей большого диаметра и длины.
Типичные области применения: все детали, требующие финишной обработки после напыления; шлифование валков и валов большого диаметра. На фото — прецизионно отшлифованные валы для бурового оборудования.

Выездные работы
Некоторое оборудование слишком велико для транспортировки на производство, либо остановка производства невозможна. В таких случаях наша выездная бригада с необходимым оборудованием и персоналом выполняет ремонт, восстановление и нанесение покрытий непосредственно на объекте.
Типичные области применения: ситуации на цементных, горнодобывающих и энергетических предприятиях, когда крупное оборудование, например печи и шаровые мельницы, невозможно остановить или транспортировать.
Реверс-инжиниринг и изготовление новых деталей
UMEK может заново изготовить критические детали, на которые отсутствует техническая документация, которые больше не выпускаются OEM-производителем или поставляются с длительными сроками, — посредством обмеров, подбора материала, реверс-инжиниринга и механической обработки. Для бурового оборудования такие детали, как drill pipe screen, float valve, sleeve stabilizer, flow restrictor, wear pad и milling tool, при необходимости изготавливаются в комплексе с износостойкими покрытиями и системами твёрдой наплавки.
Типичные задачи: длительные сроки поставки OEM, снятые с производства детали, отсутствие чертежей, повторяющийся износ и необходимость увеличить срок службы под конкретное применение.


Продажа расходных материалов
UMEK поставляет сторонним компаниям высокоэффективные расходные материалы для покрытий, которые использует в собственной работе. Порошки для PTA и HVOF, а также проволока для электродуговой металлизации поставляются со склада или под заказ.
Типичные заказчики: компании с собственными участками нанесения покрытий, подрядные цеха напыления и OEM-производители.


Шнеки для экструзии пластмасс
Для повышения износо- и коррозионной стойкости шнеков, используемых на линиях экструзии пластмасс, мы наносим биметаллические покрытия. Кроме того, мы предлагаем OEM-производителям экструдеров установку систем биметаллического покрытия на их собственных предприятиях.
Типичные области применения: производители экструзионных и литьевых машин; OEM-компании, желающие организовать собственную линию нанесения покрытий.

Покрытие резцов Bullet Teeth
На режущие кромки резцов bullet teeth (пулевидных зубьев), применяемых от фрезерования асфальта и бурения грунта до шнековых коронок и оборудования для проходки тоннелей и штолен, мы методом PTA наносим покрытие из карбида вольфрама. Такое покрытие значительно продлевает срок службы резцов.
Типичные области применения: резцы для дорожно-строительного оборудования, бурения грунта, шнекового бурения и проходки тоннелей и штолен.

Выбор метода
Какой метод выбрать: HVOF, PTA или электродуговую металлизацию?
Выбор зависит от требуемой толщины слоя, ударной нагрузки и бюджета. HVOF применяется для тонких покрытий высокой твёрдости с высокой износостойкостью, PTA — для толстых, ударостойких слоёв с металлургической связью, электродуговая металлизация — для экономичного размерного восстановления. Инженеры UMEK предлагают оптимальный метод с учётом условий эксплуатации детали уже на этапе расчёта стоимости.
Почему важна подготовка поверхности перед напылением?
Прочность сцепления покрытия в значительной степени зависит от шероховатости поверхности. Если покрытие наносится без стандартизированной шероховатости, полученной пескоструйной обработкой, возникает риск преждевременного отслаивания (деламинации).
Страницы по технологиям и деталям
Подробнее о выборе процесса и подходе к конкретным деталям.
Не уверены, какой метод Вам подходит?
Пришлите чертёж детали или образец — наши инженеры предложат оптимальный метод нанесения покрытия.